Besivystančiame tvarios statybos kraštovaizdyje autoklavinis akytasis betonas (AAC) tapo kertine medžiaga, vertinama dėl lengvo stiprumo, šilumos izoliacijos ir ekologiškumo. Tačiau tikrąjį AAC lakštų gamybos potencialą atskleidžia ne tik chemija, bet ir tyli medžiagų tvarkymo revoliucija. Žaliavų judėjimo, išdėstymo, pjaustymo, krovimo ir kietėjimo būdas lemia našumą, tikslumą ir bendrą gamyklos pelningumą. Gamintojams, siekiantiems didinti mastelį nepakenkiant kokybei, šių naujovių supratimas nebėra neprivalomas – tai yra konkurencinis pranašumas, kuris apibrėžia pramonės lyderystę.
Šiandien pažangios medžiagų tvarkymo sistemos pašalina kliūtis, kurios ilgą laiką kamuoja tradicinę AAC gamybą. Nuo visiškai automatizuotų portalinių sistemų, kurios naršo iki milimetro tikslumo, iki integruotų skaitmeninių dvynių, nuspėjančių techninę priežiūrą prieš gedimą – mūsų gamykloje diegiamos naujovės keičia tai, kas įmanoma. AtZenitas, mes pastebėjome, kad gamyklos, taikančios šiuos naujos kartos tvarkymo sprendimus, praneša apie 40 % sutrumpėjusią ciklo trukmę ir žymiai sumažintą medžiagų atliekų kiekį. Šiame tinklaraštyje gilinamasi į konkrečias technologijas, kurios iš naujo apibrėžia AAC lakštų gamybą, paremtas realaus pasaulio parametrais ir įgyvendinamomis įžvalgomis. Nesvarbu, ar planuojate naują objektą, ar modernizuojate esamą liniją, ši pažanga nulems jūsų veiklos meistriškumą ateinantį dešimtmetį.
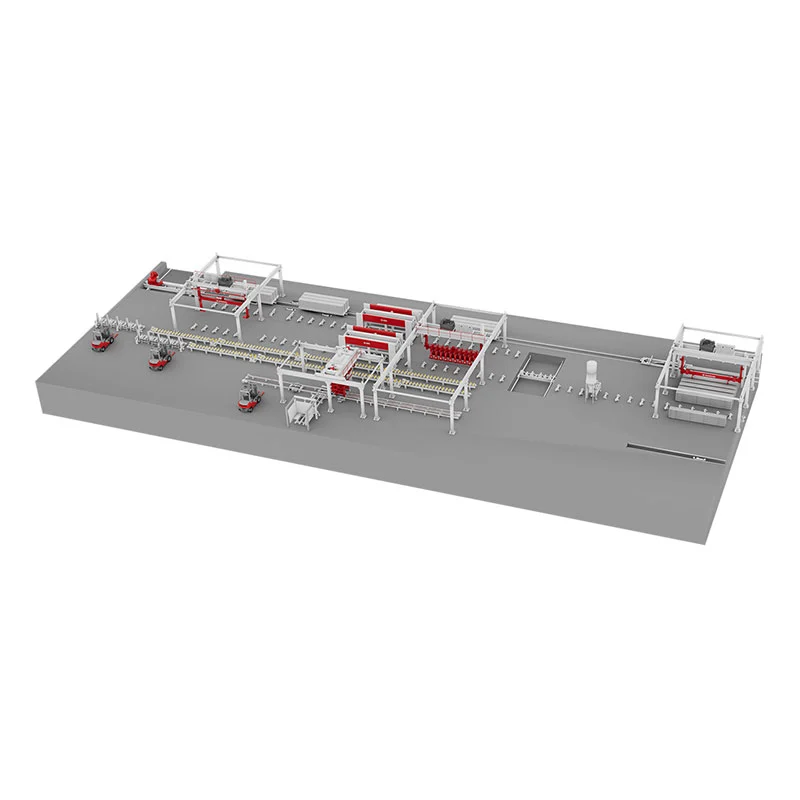
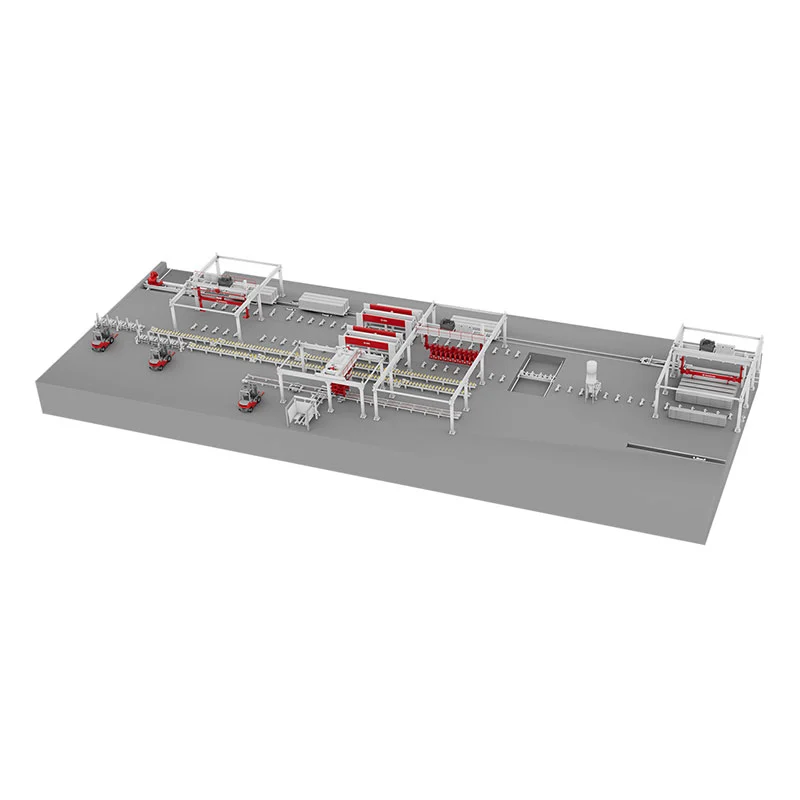
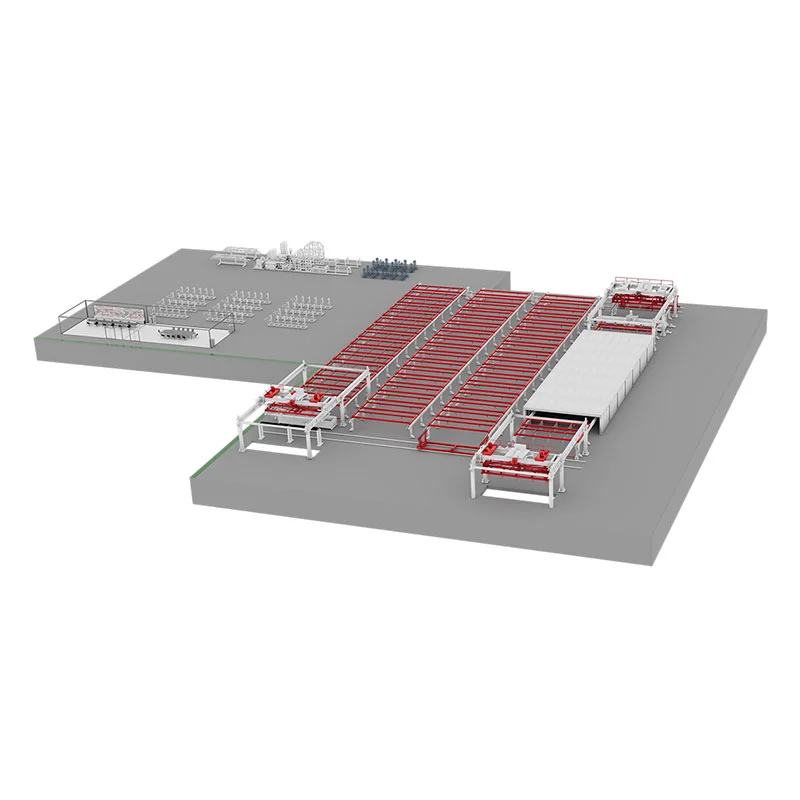
Bet kurioje didelės talpos AAC lakštų gamykloje žalių pyragų, šoninių lėkščių ir gatavų lakštų judėjimas diktuoja gamybos ritmą. Automatizuotos portalinės sistemos iš paprastų viršutinių kranų tapo išmaniaisiais valdymo mazgais, kurie sklandžiai integruojami su pjovimo, krovimo ir pakavimo etapais. AtZenitas, sukūrėme savo platforminius sprendimus, kad išspręstume tris pagrindinius iššūkius: greitis be vibracijos, prisitaikymas prie skirtingų lakštų matmenų ir sinchronizavimas realiuoju laiku su prieš ir pasroviui skirta įranga. Šios sistemos dabar turi dviejų ašių servo pavaras, lazeriu valdomą padėties nustatymą ir susidūrimo išvengimo protokolus, kurie užtikrina nenutrūkstamą srautą net esant didžiausioms apkrovoms.
Mūsų gamykloje įdiegtos naujos kartos platformos, kuriose vietoj tradicinių krumpliaračių pavarų naudojama linijinių variklių technologija. Tai pašalina atstumą, sumažina triukšmą ir pasiekia padėties pakartojamumą ±0,3 mm tikslumu. AAC lakštų gamyboje toks tikslumas tiesiogiai reiškia vienodą plokštės storį ir minimalų kraštų atskilimą tvarkant. Be to, šiuolaikiniuose portaluose įrengtos vakuuminės kėlimo sijos, kurias galima perkonfigūruoti per mažiau nei 10 minučių, kad būtų galima perjungti standartinius lakštus ir pasirinktines architektūrines plokštes. Rezultatas – lanksti gamybos aplinka, kuri gali reaguoti į rinkos pokyčius nereikalaujant ilgų prastovų.
Pagrindinės naujovės, kurias integravome į savoAAC lakštų gamybos linijos įrangaapima:
Šios pažangos nėra tik laipsniškos; jie reiškia esminį poslinkį į savarankišką medžiagų srautą. Kartu su mūsų patentuotu programinės įrangos rinkiniu, portalo sistema tiesiogiai susisiekia su džiovinimo kiemo valdymo sistema, kad nustatytų partijų prioritetus pagal autoklavo prieinamumą realiuoju laiku. Tai pašalina tuščiosios eigos laukimo laiką ir maksimaliai padidina autoklavo panaudojimą – pagrindinį bendro įrangos efektyvumo (OEE) veiksnį. Gamintojams, gaminantiems AAC lakštus aukštybinei statybai ar eksporto rinkoms, toks patikimumas užtikrina pristatymą laiku ir nuoseklų kokybės sertifikatą.
Be to, saugumas buvo pergalvotas. Mūsų automatizuotose platformose integruotos šviesos užuolaidų matricos ir dirbtiniu intelektu pagrįstas zonų stebėjimas, išskiriantis darbuotojus nuo negyvų objektų. Jei darbuotojas patenka į draudžiamą zoną, sistema automatiškai sumažina greitį ir inicijuoja kontroliuojamą pauzę, o ne staigų sustojimą, užkertant kelią medžiagos pasislinkimui ar kabelio nusidėvėjimui. Ši į žmogų orientuota projektavimo filosofija užtikrina, kad pažangi automatika papildytų darbo jėgos saugą ir našumą.
Finansiniu požiūriu šių sistemų IG yra įtikinama. Augalai, naudojantysZenitasPažangi portalo technologija pranešė, kad 15–20 % sumažėjo darbo sąnaudos, susijusios su medžiagų judėjimu, ir beveik pašalinamas lūžimas dėl tvarkymo. Atsižvelgiant į tai, kad materialiniai nuostoliai tradicinėse gamyklose gali sudaryti iki 8 % visos produkcijos, vien ši naujovė gali pakeisti pelno maržas. Iš esmės automatizuotos portalų sistemos yra ne tik AAC lapų perkėlimas – jos perkelia visą pramonę didesnio efektyvumo, saugumo ir pritaikomumo link.
AAC lakštų gamybos konvejeriai dažnai buvo laikomi pasyviais transporteriais. Tačiau naujovių paradigma perkėlė juos į aktyvius duomenų mazgus, kurie reguliuoja greitį, orientaciją ir netgi kokybės patikrinimus pervežimo metu. Šiuolaikiniai išmanieji konvejeriai aprūpinti integruotomis regėjimo sistemomis ir paskirstytomis valdymo architektūromis, leidžiančiomis kiekvienam segmentui priimti nepriklausomus sprendimus, išlaikant sinchronizavimą su pagrindine gamybos linija. Savo gamykloje konvejerius projektuojame kaip vieningos medžiagų tvarkymo ekosistemos dalį, o ne kaip atskirus komponentus. Šis metodas užtikrina, kad nuo to momento, kai AAC pyragas išeina iš formos, iki galutinių lakštų padavimo į padėklus, kiekvienas judesys yra optimizuotas taip, kad būtų minimalus įtempis ir didžiausias pralaidumas.
Viena įspūdingiausių naujovių – kintamo dažnio pavaros (VFD) zonų su nuspėjamaisiais pagreičio profiliais įdiegimas. Užuot veikę visus konvejerius vienodu greičiu, mūsų sistema apskaičiuoja optimalų kiekvienos sekcijos greitį pagal AAC lakštų svorį, dydį ir kietėjimo stadiją. Pavyzdžiui, šviežiai supjaustyti lakštai gabenami lėtesniu pradiniu greičiu, kad būtų išvengta mikroįtrūkimų, o tada pagreitinami, kai jie artėja prie autoklavo pakrovimo zonos. Šis dinaminis greičio reguliavimas lauko bandymų metu sumažino plaukų linijos įtrūkimus 34 %, o tai tiesiogiai pagerino produkto išeigą.
Pagrindiniai techniniai parametrai, integruoti į mūsų AAC lakštų gamybos linijos įrangą, yra šie:
| Parametras | Išmaniojo konvejerio specifikacija | Poveikis našumui |
| Greičio reguliavimas | 0,5–12 m/min per servo valdomas VFD zonas | Pašalina staigius trūkčiojimus; sumažina kraštų skilimą 22 % |
| Integruota kokybės patikra | Inline 3D lazeriniai profiliuotojai 0,1 mm tikslumu | Netoleruojančių lakštų atmetimas realiuoju laiku prieš sukietėjimą |
| Energijos efektyvumas | Regeneracinio stabdymo ir miego režimo tuščiosios eigos sekcijos | Energijos sumažinimas iki 30 % per pamainą |
| Modulinės sekcijos ilgis | Pritaikomi segmentai nuo 2m iki 12m | Lengvai perkonfigūruojamas, kad būtų galima pakeisti gamyklos išdėstymą |
Kitas šuolis į priekį yra nekontaktinių magnetinių levitacijos konvejerių naudojimas kritiniuose perdavimo taškuose. Šios sistemos pašalina trintį ir mechaninį susidėvėjimą, užtikrindamos, kad subtilūs AAC lakštai (ypač didelio formato plokštės) būtų perkelti be vibracijos. Mūsų gamykla juos įdiegė didelės rizikos zonose, pavyzdžiui, po vielos pjovimo stoties ir prieš pakraunant autoklavinį vežimėlį. Rezultatas yra sklandesnis perėjimas, kuris išsaugo lakšto ląstelių struktūros vientisumą.
Be to, išmanieji konvejeriai dabar veikia kaip duomenų kaupikliai. Kiekviename ritinėlio agregate yra jutikliai, matuojantys temperatūrą, drėgmę ir net subtilias vibracijas, kurios gali rodyti įrangos nesutapimą. Šie duomenys patenka į mūsų centralizuotą prietaisų skydelį, todėl gamyklos vadovai gali vizualizuoti visą medžiagų srautą realiu laiku. Kai aptinkama anomalija, pvz., lapas pasislenka į šoną, sistema gali automatiškai reguliuoti konvejerio išlygiavimą arba įspėti operatorius prieš įvykstant strigimui. Ši nuspėjamoji galimybė sumažina prastovas, susijusias su konvejerio problemomis, iki 60%, atsižvelgiant į mūsų kliento diegimus.
Eksploataciniu požiūriu išmaniųjų konvejerių integravimas įgalino ekonomišką gamybos praktiką. Kadangi kiekviena sekcija praneša apie savo apkrovos būseną, prieš srovę vykstantys procesai (pvz., pjovimas ar krovimas) gali moduliuoti savo išvestį, kad būtų išvengta kaupimosi. Šis tiesioginis srautas sumažina nebaigtų darbų atsargas, atlaisvina grindų plotą ir supaprastina planavimą. Gamintojų, kurie taiko šias sistemas, bendras linijos efektyvumas nuolat viršijo 92 %, o tai buvo sunku pasiekti naudojant įprastus konvejerių tinklus.
Krovimo ir iškrovimo operacijos istoriškai buvo pagrindinis mechaninio įtempio šaltinis gaminant AAC lakštus. Tradicinės sistemos remiasi fiksuotomis programomis, kurios taiko vienodą slėgį, todėl dažnai susidaro mikro lūžiai, kurie tampa matomi tik po autoklavo. Dirbtinio intelekto pagrįsti krovimo sprendimai tai keičia, įtraukdami mašininio mokymosi algoritmus, kurie prisitaiko prie kiekvieno lapo unikalių savybių. AtZenitas, sukūrėme išmaniąsias krovimo sistemas, kurios realiuoju laiku analizuoja lakštų tankį, drėgmės gradientą ir matmenų toleranciją, tada apskaičiuoja optimalų krovimo modelį ir slėgio pasiskirstymą. Taip užtikrinama, kad dvi rietuvės nebūtų apdorojamos identiškai – tai esminis pranašumas gaminant įvairaus storio ar sutvirtinimo lakštus.
Šios naujovės esmė yra mūsų patentuotame AI matymo modulyje, kuris nuskaito kiekvieną lapą prieš sukraunant. Naudodama didelės raiškos 3D kameras ir šiluminį vaizdą, sistema aptinka potencialiai silpnas vietas, pvz., šiek tiek didesnio poringumo zonas arba mikroįtrūkimus dėl pjovimo. Tada krovimo robotas sureguliuoja savo galinio efekto slėgį, kartais taikydamas mažesnę jėgą subtilioms atkarpoms arba pridėdamas ploną apsauginį tarpsluoksnį. Šis dinaminis metodas sumažino krovimo sukeltą įtrūkimą daugiau nei 45 % didelės apimties gamybos aplinkoje. Be to, tai leidžia mūsų gamyklai nuosekliai pasiekti A klasės paviršiaus kokybę net lakštams, skirtiems atviroms architektūrinėms reikmėms.
AI valdomų krovimo funkcijų, integruotų į mūsų AAC lapų gamybos linijos įrangą, sąrašas:
Iškrovimas taip pat buvo pakeistas. Užuot tiesiog pakėlus viršutinį lakštą, mūsų dirbtinio intelekto iškrovikliai pirmiausia nustato sukibimo jėgas tarp lakštų, kurios gali skirtis dėl drėgmės ar smulkių dalelių. Tada jis naudoja valdomos vibracijos ir diferencijuotos kėlimo jėgos derinį, kad atskirtų lakštus be kraštų. Tai ypač naudinga didelio formato AAC lakštams, kurių kraštų pažeidimas padarys gaminį neparduotą. Mūsų gamykloje įdiegus dirbtinio intelekto išardymą, briaunų defektai sumažėjo 58% ir nebereikėjo rankinio skaldos taisymo, taip sutaupant didelių darbo sąnaudų.
Kitas aspektas yra šių AI sistemų integravimas į bendrą gamybos vykdymo sistemą (MES). Duomenų sukrovimas ir išėmimas, pvz., kurie lapai buvo sudėti kartu ir aptikti nukrypimai, yra saugomi ir susiejami su galutinio produkto brūkšniniu kodu. Šis atsekamumas leidžia paskesnei kokybės kontrolei susieti bet kokias problemas po įdiegimo su konkrečiais krovimo parametrais, o tai leidžia nuolat tobulinti. Klientams, kuriems reikalinga sertifikuota kokybė dideliems infrastruktūros projektams, tokio lygio dokumentacija yra neįkainojama.
Galų gale, DI pagrįstas medžiagų tvarkymas paverčia krovimą iš paprasto logistikos žingsnio į kokybės užtikrinimo vartus. Mažindamos mechaninį įtempį, optimizuodamos rietuvės stabilumą transportuojant autoklave ir užtikrindamos švelnų atskyrimą, šios sistemos tiesiogiai pagerina gatavų AAC lakštų struktūrinį vientisumą. Gamintojai, naudojantys šią technologiją, praneša apie mažesnes garantijas ir didesnį klientų pasitenkinimą, ypač rinkose, kuriose AAC naudojama laikančiosioms sienoms ir fasadų plokštėms.
Atliekant sudėtingą AAC lakštų gamybos darbo eigą, nuo srutų maišymo iki pakavimo, norint išlaikyti kokybišką nuoseklumą, reikia daugiau nei tikslios įrangos – tam reikalingas visiškas atsekamumas. Uždarojo ciklo medžiagų sekimo sistemos suteikia skaitmeninę giją, jungiančią kiekvieną tvarkymo etapą, užtikrinant, kad bet koks nukrypimas būtų užfiksuotas ir ištaisytas akimirksniu. AtZenitas, integruojame RFID žymas, brūkšninių kodų skaitytuvus ir debesies pagrindu veikiančią analizę, kad sukurtume vieningą sekimo architektūrą. Kiekvienas AAC lapas (arba lakštų partija) turi unikalų identifikatorių, kuris seka jį pjaustant, sukraunant, kietinant ir pakuojant. Tai leidžia operatoriams ir kokybės inžinieriams per kelias sekundes peržiūrėti visą bet kurio lapo gamybos istoriją ir neregėtu greičiu nustatyti pagrindines defektų priežastis.
Uždarojo ciklo sekimo pranašumai neapsiriboja defektų analize. Tai leidžia dinamiškai valdyti procesą, kai tvarkymo įranga automatiškai koreguoja parametrus pagal lapo kilmę. Pavyzdžiui, jei tam tikra pjovimo mašina istoriškai gamina lakštus, kurių viename krašte yra šiek tiek didesnė drėgmė, sekimo sistema nurodo krovimo robotui tuos lakštus orientuoti taip, kad drėgnesnė pusė būtų nukreipta į konkrečią kryptį, kad būtų skatinamas tolygus džiovinimas. Šis grįžtamojo ryšio ciklas yra automatinis ir nereikalauja žmogaus įsikišimo, o AAC gamyboje įkūnija pramonės 4.0 principus.
Pagrindiniai mūsų uždaro ciklo sistemos komponentai, integruoti į AAC lapų gamybos linijos įrangą, yra šie:
Šis atsekamumo lygis taip pat supaprastina atitiktį reikalavimams ir aplinkosaugos ataskaitų teikimą. Didėjant ekologiškų pastatų sertifikatams, tokiems kaip LEED ir BREEAM, gamintojai turi demonstruoti nuoseklią kokybę ir tvarią praktiką. Mūsų uždaro ciklo sekimo sistema automatiškai generuoja ataskaitas apie medžiagos išeigą, energijos sąnaudas vienam lakštui ir defektų dažnį pagal pamainą, mašiną ar operatorių. Šie duomenys ne tik padeda atlikti sertifikavimo auditą, bet ir skatina vidines nuolatinio tobulinimo iniciatyvas.
Be to, uždarojo ciklo sekimas sumažina atliekų kiekį, nes tai daro nuspėjamąją intervenciją. Jei sistema nustato, kad tam tikros AAC lakštų partijos drėgmės kiekis yra didesnis nei įprastai, ji gali automatiškai suplanuoti ilgesnį išankstinio kietėjimo laiką prieš sukraunant, kad būtų išvengta su autoklavu susijusių įtrūkimų. Mūsų gamykloje tokie aktyvūs koregavimai sumažino bendrą atmetimo rodiklį 28 % per pirmuosius įgyvendinimo metus. Gamyklos vadovams galimybė vizualizuoti medžiagų srautą iš vieno prietaisų skydelio paverčia sprendimų priėmimą iš reaktyvaus į nuspėjamąjį, o tai yra esminis pokytis šiandieninėje konkurencinėje rinkoje.
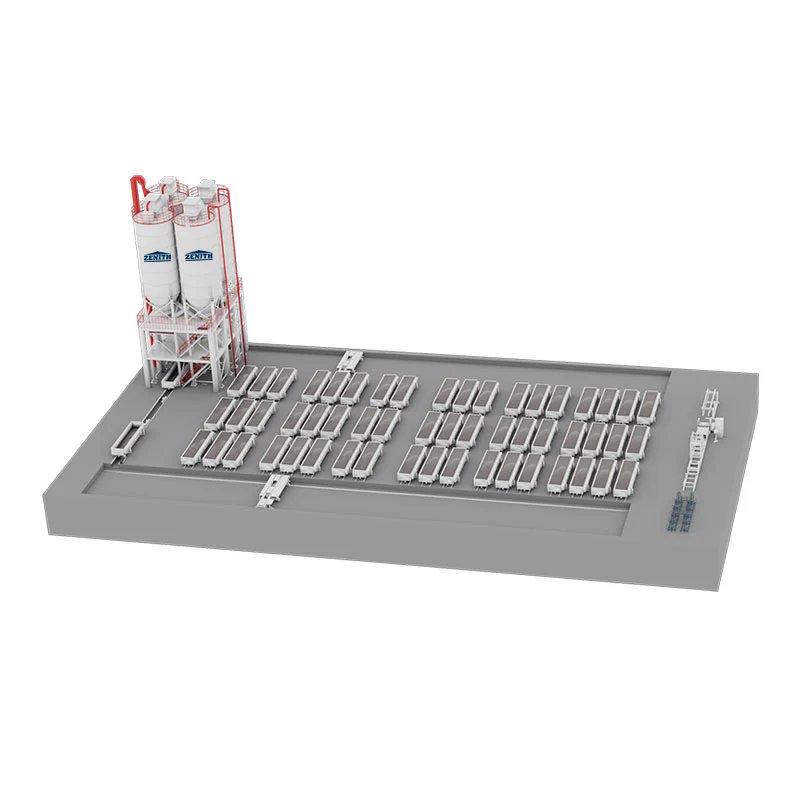
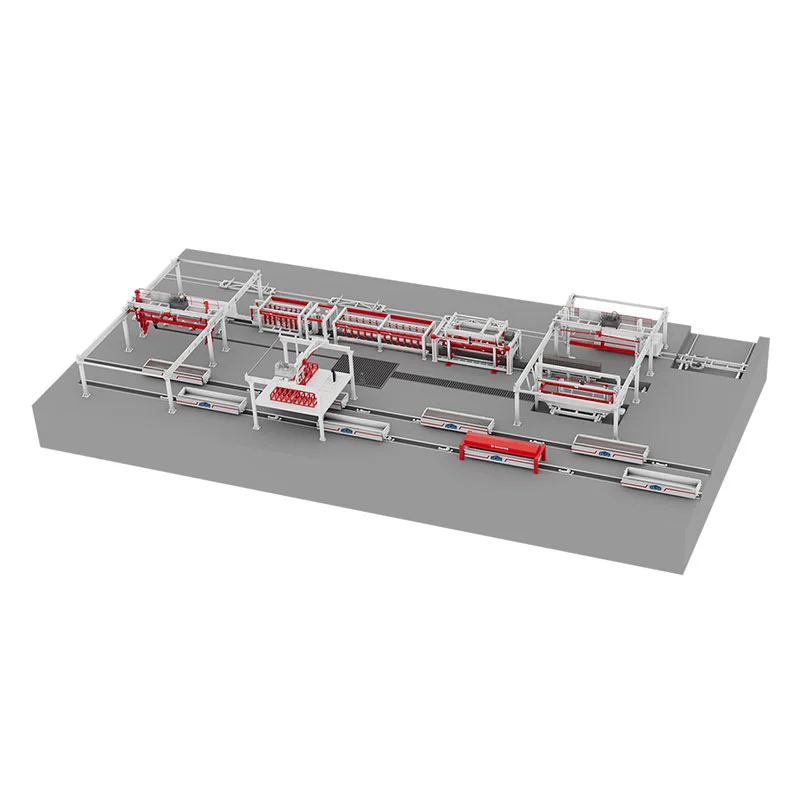
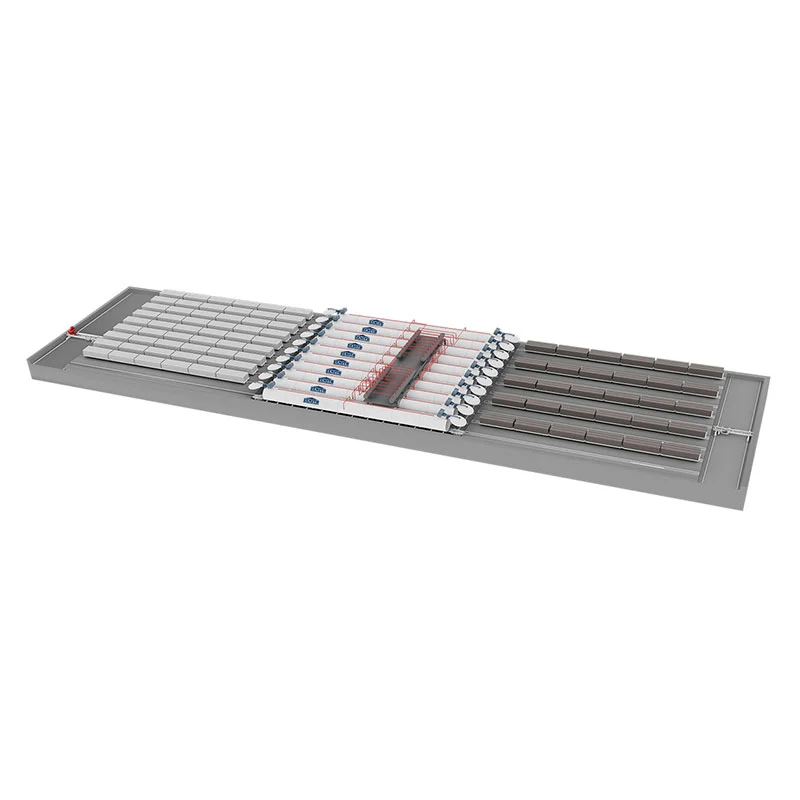
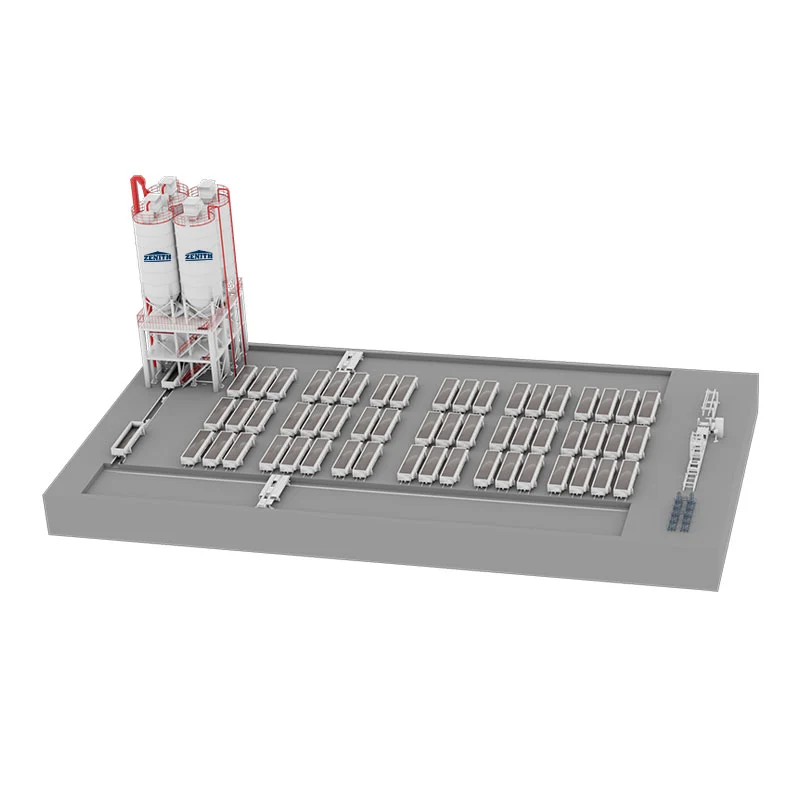
Modulinių stelažų sistemų integravimas su autonominėmis valdomomis transporto priemonėmis (AGV) yra galutinė AAC lakštų gamybos medžiagų tvarkymo naujovių riba. Tradicinės stacionarios džiovinimo aikštelės riboja lankstumą ir sukuria kliūtis. Priešingai, modulinės stelažų sistemos suprojektuotos taip, kad jas būtų galima perkonfigūruoti keičiantis gamybos poreikiams, o AGV užtikrina tiesioginį transportavimą tarp proceso salų. AtZenitas, sukūrėme sinchronizuotą sprendimą, kai AGV tiesiogiai bendrauja su moduliniais stovais, leidžiančiais dinamiškai saugoti ir atkurti be žmogaus įsikišimo. Šis derinys leido mūsų klientams sumažinti grindų ploto poreikį iki 30%, o pralaidumą padidino 25%.
Modulinės stelažų sistemos siūlo reguliuojamą aukštį, plotį ir keliamąją galią, todėl augalai gali tvarkyti įvairaus dydžio AAC lakštus – nuo standartinių 2,4 m plokščių iki didelių 6 m architektūrinių elementų. Kiekvienas stelažo modulis turi savo svorio daviklius ir užimtumo indikatorius, perduodančius duomenis į sandėlio valdymo sistemą (WMS). Tada WMS koordinuoja AGV judesius, kad užtikrintų, jog reikiamu laiku būtų pateikiamos tinkamos stelažai pakrovimui ar gabenimui į autoklavą. Tai pašalina įprastą „stelažų medžioklės“ problemą, kai šakinių krautuvų operatoriai gaišta laiką ieškodami laisvų laiko tarpsnių.
Pagrindinės mūsų integruoto stelažų ir AGV sprendimo techninės specifikacijos:
| Komponentas | Specifikacijos / naujovės | Efektyvumo padidėjimas |
| Modulinio stovo talpa | Reguliuojamas nuo 1000 kg iki 5000 kg vienam lygiui | Tinka mišriai gamybai be prastovų perkonfigūravimui |
| AGV navigacija | SLAM lazerinis valdymas su natūralių savybių atpažinimu | Nereikia grindų žymeklių; takų planavimas prisitaiko prie augalų pokyčių |
| Baterijų keitimas | Automatinės baterijų keitimo stotys su 90 sekundžių pakeitimu | Veikimas visą parą be įkrovimo prastovų |
| Integravimo programinė įranga | Zenitas WMS su AI pagrįstu lizdo optimizavimu | Palyginus su rankinėmis sistemomis, stelažo panaudojimas maksimaliai padidinamas 35%. |
Mūsų sistemoje naudojami AGV nėra įprasti transporto vienetai; jie aprūpinti pasirinktiniais viršutiniais moduliais, specialiai sukurtais AAC lakštams. Tai apima švelnaus prisilietimo suspaudimo mechanizmus, reguliuojančius sukibimo jėgą pagal lakšto storį, ir įmontuotą kamerą, kuri prieš paimant lapo ID patikrina. Jei lapo RFID neįskaitomas, AGV automatiškai nukreipia jį į rankinio tikrinimo stotį, užtikrindamas, kad į kietėjimo procesą nepatektų neatpažintos medžiagos. Šis kokybės kontrolės lygis dažnai nepastebimas, tačiau jis yra labai svarbus norint išlaikyti prekės ženklo reputaciją.
Saugumo požiūriu AGV nebereikia naudoti šakinių krautuvų perpildytose vietose, o tai žymiai sumažina nelaimingų atsitikimų riziką. Mūsų gamykla neužfiksavo nulio su medžiagų tvarkymu susijusių incidentų nuo tada, kai perėjo prie AGV varomo transportavimo kietėjimo ir pakavimo zonose. Be to, moduliniai stelažai yra suprojektuoti su apsaugančiais nuo apsivertimo mechanizmais ir seisminiu tvirtinimu, užtikrinančiu stabilumą net ir žemės drebėjimų linkusiose srityse – tai yra gyvybiškai svarbu Azijos ir Ramiojo vandenyno bei Amerikos augalams.
Finansiniu požiūriu modulinių stelažų ir AGV derinimo IG lemia darbo efektyvumas ir erdvės panaudojimas. Įprastoje įmonėje, kurioje dirba 12 šakinių krautuvų operatorių medžiagų pervežimui, gali būti sumažinta iki 2–3 AGV prižiūrėtojų. Be to, galimybė laikyti stelažus didelio tankio konfigūracijose (iki 6 lygių aukščio) dažnai leidžia gamykloms atidėti arba atsisakyti brangių pastatų išplėtimų. Augantiems gamintojams šis mastelio keitimas yra žaidimo keitiklis, leidžiantis padidinti gamybą be kapitalo reikalaujančių infrastruktūros atnaujinimų.
Aukščiau aptartos medžiagų tvarkymo naujovės nėra pavieniai atnaujinimai; jie reiškia darnų perėjimą prie visiškai integruotos, pažangios gamybos. AtZenitas, mes patys matėme, kaip automatizuotos portalinės sistemos, išmanieji konvejeriai, dirbtinio intelekto valdomas krovimas, uždaro ciklo sekimas ir AGV modulinių stelažų sinergija paverčia AAC lakštų gamyklas iš daug darbo reikalaujančių operacijų į didelio efektyvumo gamybos centrus. Kiekviena iš šių technologijų prisideda ne tik prie našumo, bet ir prie kokybės nuoseklumo, energijos vartojimo efektyvumo ir darbuotojų saugos – tvarios gamybos 21-ajame amžiuje ramsčių. Pritaikę šias pažangas, gamintojai gali patenkinti augančią pasaulinę AAC lakštų paklausą ir išlaikyti konkurencingą maržą.
Mūsų gamykla skirta nuolatinėms naujovėms, užtikrinant, kad kiekviena mūsų pristatoma AAC lakštų gamybos linijos įranga būtų aprūpinta naujausiais medžiagų tvarkymo pasiekimais. Nesvarbu, ar statote naują gamyklą, ar modifikuojate esamą, tinkama valdymo strategija nulems jūsų veiklos sėkmę. Kviečiame bendradarbiauti suZenitassukurti sprendimą, pritaikytą jūsų gamybos tikslams.Susisiekite su mūsų inžinierių komanda šiandienpasikonsultuokite ir sužinokite, kaip mūsų pažangios medžiagų tvarkymo sistemos gali pakelti jūsų AAC lakštų gamybą į naujus meistriškumo lygius. Kurkime ateitį po vieną lapą.
1 klausimas: kokia yra labiausiai paveikianti medžiagų tvarkymo naujovė, siekiant sumažinti AAC lakštų lūžimą?
Įtakingiausia naujovė – dirbtinio intelekto valdomos krovimo ir iškrovimo sistemos kartu su išmaniosiomis konvejerio zonomis. Šios technologijos dinamiškai koreguoja tvarkymo parametrus, tokius kaip sugriebimo jėga, pagreitis ir krovimo slėgis, remiantis realaus laiko duomenimis, pvz., lapo drėgnumu ir žalios spalvos stiprumu. Mūsų gamykloje šis integruotas požiūris sumažino gedimų skaičių daugiau nei 45%, palyginti su įprastomis fiksuotos programos sistemomis. Dirbtinis intelektas nuolat mokosi iš gamybos rezultatų, tolesnio tobulinimo procesų, kad sumažintų lakštų įtempimą perkeliant, sukraunant ir pakraunant autoklave.
2 klausimas: kaip automatizuotos portalinės sistemos pagerina energijos vartojimo efektyvumą gaminant AAC lakštus?
Šiuolaikinės automatizuotos portalų sistemos, pvz., sukurtos Zenith, apima regeneracines pavaras ir energijos atkūrimo modulius, kurie fiksuoja kinetinę energiją lėtėjimo metu ir grąžina ją į gamyklos elektros tinklą. Be to, šios sistemos naudoja nuspėjamuosius judesio algoritmus, kad sumažintų tuščiosios eigos judesius ir optimizuotų kelionės maršrutus. Įprastuose įrenginiuose tai lemia 15–20 % mažesnes energijos sąnaudas vienai pagaminto AAC lakšto tonai, palyginti su tradicine hidrauline ar pneumatine kėlimo įranga. Kartu su lengvomis anglies pluošto kėlimo sijomis bendras energijos pėdsakas žymiai sumažėja.
3 klausimas: Ar uždaro ciklo medžiagų sekimas gali būti integruotas su esamomis ERP sistemomis?
Taip, uždarojo ciklo medžiagų sekimo sistemos sukurtos su atviromis API, kad būtų sklandžiai integruotos su esamomis ERP ir MES platformomis. Mūsų gamykla įdiegia RFID pagrįstą sekimą, kuris registruoja kiekvieną tvarkymo įvykį – pjaustymą, krovimą, kietėjimą ir pakavimą – ir sinchronizuoja šiuos duomenis su gamyklos centrine duomenų baze. Ši integracija leidžia atnaujinti atsargas realiuoju laiku, teikti automatines kokybės ataskaitas ir atsekti nuo žaliavų partijos iki galutinio produkto išsiuntimo. Modulinė architektūra užtikrina suderinamumą su pagrindiniais ERP tiekėjais, tokiais kaip SAP, Oracle ir Microsoft Dynamics, todėl tai yra keičiamo dydžio sprendimas bet kuriai AAC gamyklai.
4 klausimas. Kokius techninės priežiūros pranašumus teikia AGV pagrįstas medžiagų krovimas, palyginti su tradiciniais šakinių krautuvų parkais?
AGV pagrįstas medžiagų tvarkymas žymiai sumažina priežiūros sudėtingumą ir išlaidas. Skirtingai nuo šakinių krautuvų, kuriems reikalinga reguliari variklio techninė priežiūra, hidraulinių skysčių keitimas ir operatoriaus mokymas, AGV turi mažiau judančių dalių ir naudoja elektrinę pavarą su nuspėjamąja diagnostika. Mūsų gamyklos AGV yra aprūpinta savidiagnostikos programine įranga, kuri įspėja technikus apie galimas problemas prieš įvykstant gedimui, dažnai per suplanuotą prastovą. Per 5 metų laikotarpį AGV parkai paprastai parodo 30 % mažesnės bendros priežiūros išlaidos ir 99 % veikimo laikas, palyginti su 85–90 % pilotuojamų šakinių krautuvų parko, o su nelaimingais atsitikimais susijusios remonto išlaidos pašalinamos.
5 klausimas: kaip modulinės stelažų sistemos padidina kelių produktų AAC linijų lankstumą?
Modulinės stelažų sistemos yra suprojektuotos su reguliuojamomis sijų padėtimis ir nuimamomis atramomis, todėl viename stove galima laikyti įvairaus ilgio, storio ir armatūros konfigūracijos AAC lakštus. Šis lankstumas yra labai svarbus gamykloms, gaminančioms ir standartinius blokus, ir individualias architektūrines plokštes. Mūsų gamyklos modulinius stelažus dviejų žmonių komanda gali sukonfigūruoti per mažiau nei 30 minučių, todėl kiekvienam gaminio tipui nereikia specialių lentynų. Kartu su AGV, kurie automatiškai reguliuoja paėmimo taškus, perjungimo tarp gaminių eksploatavimo laikas sutrumpėja iki 70 %, todėl gamintojai gali greitai reaguoti į rinkos poreikius neprarandant efektyvumo.