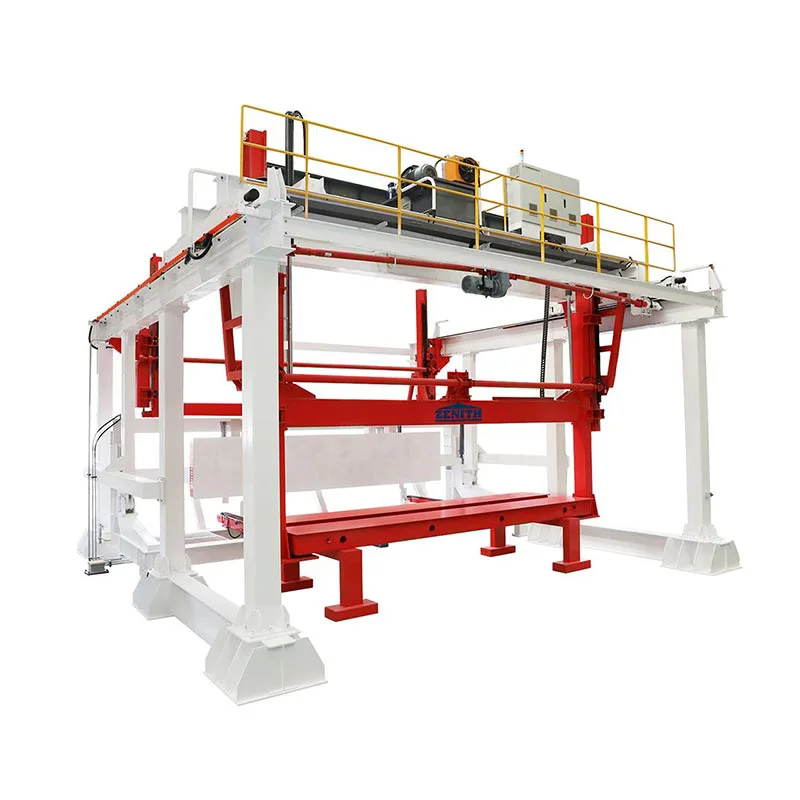
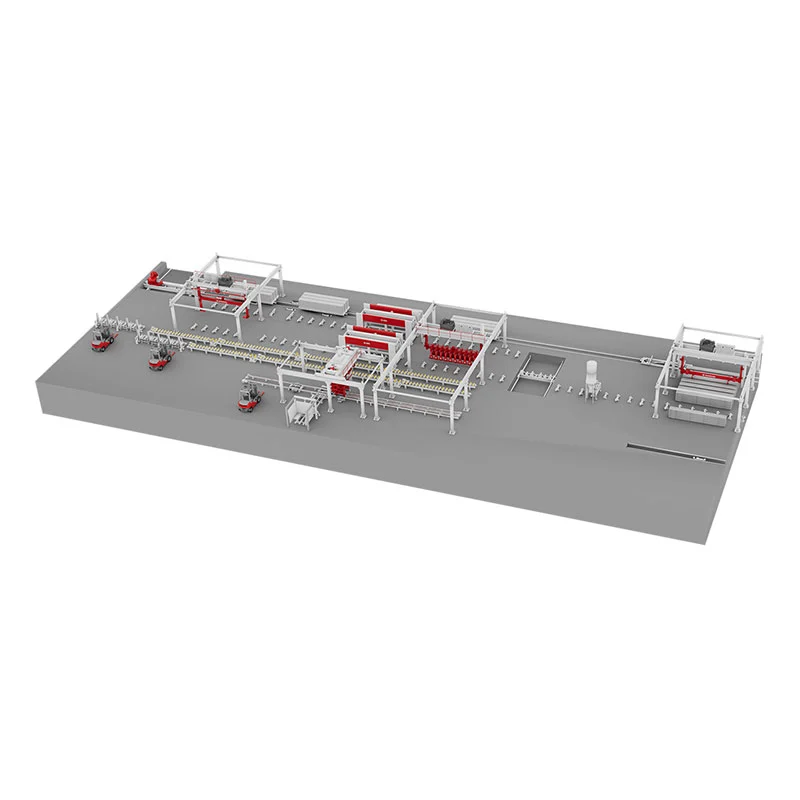
Statybinių medžiagų gamybos srityje išaugo didelės talpos AAC (autoklavinio akytojo betono) lakštų paklausa, kurią lėmė lengvų, ugniai atsparių ir struktūriškai patikimų statybinių komponentų poreikis. Padidėjus gamybos pajėgumams, didėja atsakomybė už personalo ir turto apsaugą. Aptariant didelės talpos AAC lakštų gamybos įrangą, pokalbis turi būti nukreiptas nuo tik išvesties skaičių prie sudėtingų saugos sistemų, reguliuojančių jų veikimą.
Mes, Zenith, praleidome dešimtmečius tobulindami šias sistemas, įtraukdami saugumą ne kaip pasekmes, o kaip pagrindinį dizaino principą. Šiandien diegiami standartai yra sudėtingas mechaninės inžinerijos, stebėjimo realiuoju laiku ir saugių nuo gedimų protokolų derinys, skirtas sumažinti riziką, būdingą aukšto slėgio ir aukštos temperatūros gamybos aplinkoms.
Suprasti šiuos saugos standartus yra labai svarbu gamyklos vadovams ir investuotojams. Tai yra skirtumas tarp įrenginio, kuris tik veikia, ir to, kuris veikia tvariai. Pagrindinė mūsų įrangos saugos architektūra sprendžia tokias rizikas kaip per didelis slėgis autoklavuose, elektros pavojai valdymo skyduose ir mechaniniai pjovimo linijų gedimai. Mes laikomės ir viršijame tarptautines normas, tokias kaip ISO 12100 (rizikos įvertinimas) ir konkrečias slėginių indų direktyvas.
Mūsų gamykla šiuos standartus integruoja tiesiai į hidraulines ir pneumatines sistemas, užtikrindama, kad kiekvienas ciklasAAC lakštų gamybos linijos įrangaatitinka griežtus šiuolaikinių saugos auditų reikalavimus. Šis įsipareigojimas ne tik apsaugo jūsų darbo jėgą, bet ir maksimaliai padidina veikimo laiką, užkertant kelią katastrofiškoms gedimams, užtikrinant, kad jūsų didelio pajėgumo tikslai būtų pasiekti nepajudinamai patikimai.
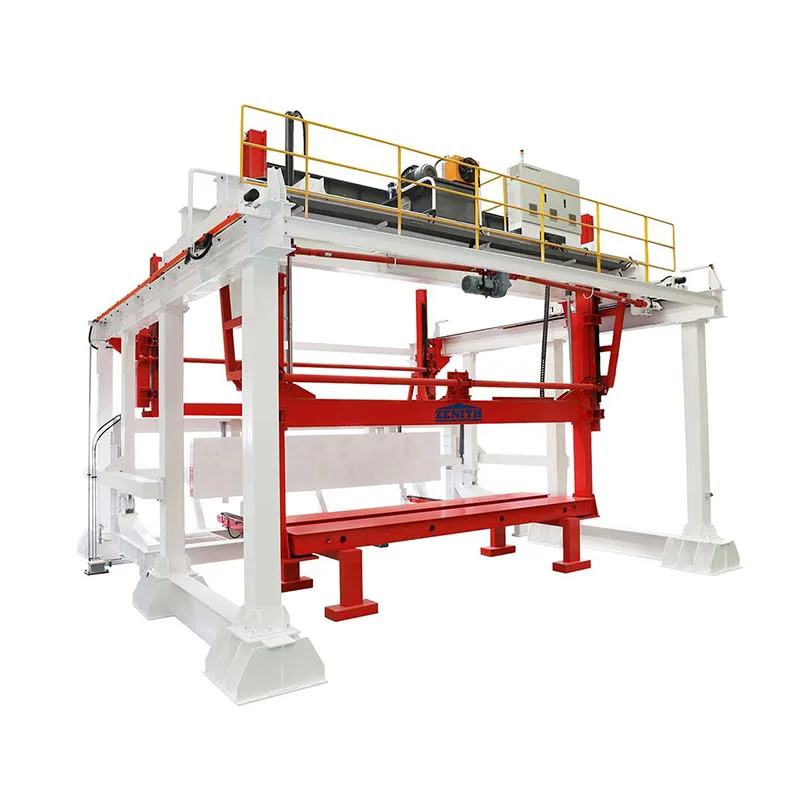
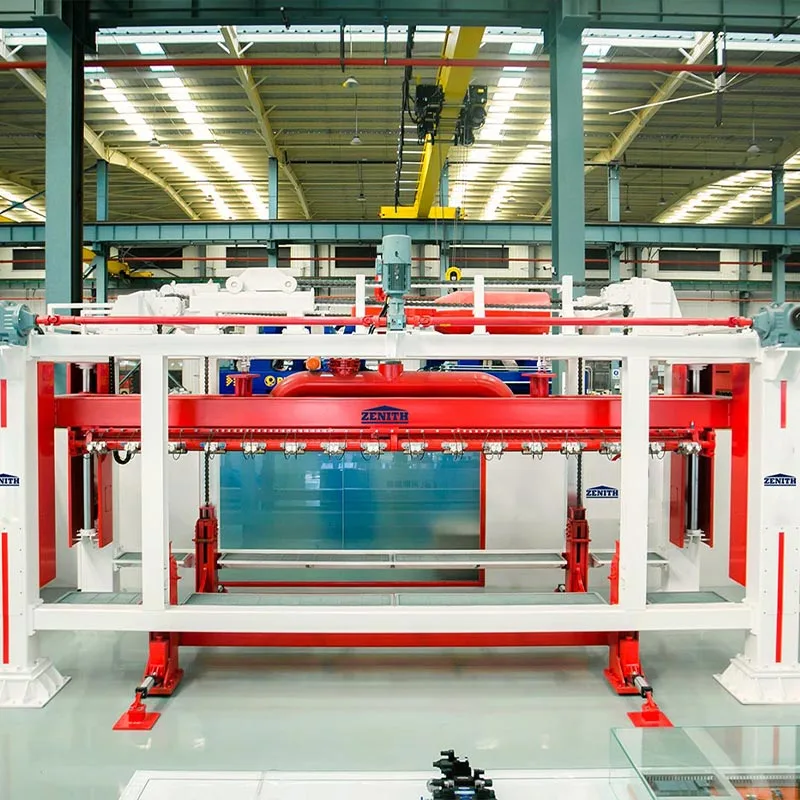
Pjovimo linija yra bet kurios AAC lakštų gamybos įmonės, kurioje pusiau kietas betonas yra tiksliai supjaustomas tam tikrais matmenimis, šerdis. Didelės talpos aplinkoje šioms operacijoms reikalingas greitis ir jėga kelia didelę riziką. Mūsų požiūris į šių pavojų mažinimą apima daugiasluoksnę saugos architektūrą, kuri prasideda fizine apsauga ir apima išmaniąją mašinų logiką. Pagrindinis rūpestis yra užkirsti kelią žmogaus sąlyčiui su judančiomis dalimis, tokiomis kaip didelio tempimo pjovimo laidai, skersiniai pjaustytuvai ir besisukantys šepečiai.
Mes įdiegiame fiksuotas apsaugas su blokuojančiais jungikliais, kurie iš karto sustabdo bet kokį judėjimą atidarius skydą, griežtai laikydamiesi mašinų direktyvos 2006/42/EB. Be to, avarinio stabdymo sistema sukurta „3 kategorijos“ konfigūracija pagal ISO 13849, o tai reiškia, kad dėl vieno gedimo saugos grandinėje nebus prarasta saugos funkcija.
Be fizinių kliūčių, mūsų gamyklos AAC lakštų gamybos linijos įrangoje naudojama pažangi jutiklių technologija, užtikrinanti eksploatacijos saugumą. Mes integruojame šviesos užuolaidas ir lazerinius skaitytuvus medžiagų įleidimo ir išleidimo taškuose. Tai sukuria nematomą saugos zoną; jei operatorius artėja prie automatinio režimo, mašina pradeda kontroliuojamą lėtėjimą, o ne staigų sustojimą, taip užkertant kelią materialinei žalai ir užtikrinama sauga.
Programinės įrangos logika taip pat apima „nutildymo“ funkcijas konkrečioms nepavojingoms zonoms pakrovimo fazių metu, o tai yra standartinis didelio našumo sistemų reikalavimas. Kad susidarytumėte aiškesnį vaizdą apie tai, kaip šios funkcijos yra įtrauktos į techninę įrangą, čia pateikiami pagrindiniai mūsų didelės našumo pjovimo linijos saugos komplekto parametrai:
| Saugos funkcija | Parametras / specifikacija | Atitikties standartas |
| Blokavimo jungikliai | Elektromechaninis su RFID kodavimu; min. saugos vientisumo lygis (SIL) 3 | ISO 14119 |
| Avarinio stabdymo atsakas | 3 kategorija, našumo lygis „e“ (PL e); Sustabdymo laikas < 200 ms | ISO 13849-1 |
| Šviesos užuolaidos skiriamoji geba | 14 mm pirštų apsauga; reguliuojamas aukštis iki 1800 mm | IEC 61496-1/2 |
| Pjovimo laido įtempimo monitorius | Realaus laiko deformacijos matuoklio grįžtamasis ryšys; automatinis išjungimas nukrypus > 5 % | Vidinis rizikos vertinimas |
| Triukšmo emisija | Operatoriaus padėtis < 75 dB(A) pjovimo ciklo metu | ISO 11202 |
Toks mūsų saugos parametrų detalumo lygis užtikrina, kad įranga būtų ne tik produktyvi, bet ir nuspėjama reaguodama į išorinius dirgiklius. Taip pat daug dėmesio skiriame techninės priežiūros saugai. Didelės talpos linijos reikalauja dažnai keisti laidus ir valyti. Mūsų gamykla suprojektuoja šias mašinas su „saugaus laikymo“ funkcijomis, skirtomis vielos ritėms pjauti, naudojant mechaninius stabdžius, o ne tik elektrinį laikymą, užtikrinant, kad net dingus elektrai sunkūs pjovimo rėmai liktų nejudantys. Šis dėmesys mechaniniam dubliavimui yra tai, kas apibrėžia brandžią įrangos projektavimo saugos kultūrą, ir tai yra mūsų inžinerinės filosofijos bruožas.Zenitas. Standartizuodami šiuos mechanizmus sumažiname operatorių pažinimo krūvį, todėl jie gali sutelkti dėmesį į kokybės kontrolę, o ne nerimauti dėl paslėptų pavojų.
Autoklavai yra svarbiausi slėginiai indai AAC lakštų gamybos procese, kur kietėjimas garais aukštoje temperatūroje ir slėgyje paverčia akytąjį betoną labai stipria medžiaga. Suprantama, kad šių laivų saugos standartai yra patys griežčiausi.
Mūsų autoklavų projektavimo filosofija remiasi „gilumos gynybos“ principais. Pradedame nuo medžiagų pasirinkimo: naudojame aukštos kokybės smulkiagrūdžio plieno plokštes, sertifikuotas slėginių indų konstrukcijai pagal tokius standartus kaip ASME Section VIII arba Europos PED (Slėgio įrangos direktyva) 2014/68/ES. Suvirinimo procedūros yra kvalifikuotos atliekant smūgio bandymus su įpjovomis, o kiekviena suvirinimo siūlė yra 100% neardomoji, dažniausiai radiografinė arba ultragarsinė, siekiant užtikrinti absoliutų vientisumą prieš pradedant eksploatuoti indą.
Tačiau pats laivas yra tik viena saugos lygties dalis. Aktyvi sauga valdoma valdymo ir pagalbos sistemose. Mūsų AAC lakštų gamybos linijos įranga turi perteklinę saugos sistemą kiekviename autoklave. Tai apima kelis nepriklausomus slėgio mažinimo vožtuvus, kurių dydis yra toks, kad būtų galima naudoti visą garo gamybos pajėgumą, užtikrinant, kad slėgis niekada neviršytų projektinių ribų. Be to, valdymo kilpai įdiegiame „saugos vientisumo lygio“ (SIL) įvertintą loginį sprendimą.
Tai reiškia, kad sugedus pirminiam elektroniniam slėgio reguliatoriui, įsijungia antrinis mechaninis saugos įtaisas (pvz., plyšimo diskas arba didelio vientisumo slėgio apsaugos sistema). Autoklavo durų blokuotės yra bene labiausiai matoma saugos priemonė. Jie yra mechaniškai ir elektra blokuojami, kad būtų išvengta galimybės atidaryti duris, kai viduje yra liekamasis slėgis. Prieš pradedant slėgį, fiksavimo žiedas turi būti visiškai įjungtas, o slėgis turi būti nulinis dviem jutikliais prieš leidžiant atrakinimo seką.
Norėdami dar labiau iliustruoti mūsų didelės talpos autoklavų sistemų tvirtumą, apsvarstykite šį valdymo logikoje įterptų eksploatavimo saugos protokolų sąrašą:
„Zenith“ gamykla kiekvieną autoklavą traktuoja kaip individualų projektą, kuris turi atitikti paskirties šalies vietinius kodus, kartu įtraukdamas mūsų pasaulinę saugumo bazę. Suprantame, kad gedimas čia yra katastrofiškas, todėl primygtinai reikalaujame, kad gamybos metu patikrintų trečioji šalis. Nesvarbu, ar tai būtų Vokietijos TÜV, Kinijos specialiosios įrangos tikrinimo institutas, ar Amerikos įgaliotasis inspektorius, mūsų autoklavai sukurti taip, kad išlaikytų griežčiausią egzaminą. Šis įsipareigojimas paverčia autoklavą iš galimo pavojaus patikimu, produktyviu turtu jūsų didelės talpos gamybos linijoje.
Šiuolaikinėje pramonės 4.0 eroje elektros ir valdymo sistemos yra AAC lakštų gamybos linijos įrangos nervų sistema. Didėjant galiai, elektros apkrovos didėja, o logika tampa sudėtingesnė, todėl šių apsaugos priemonių vientisumas tampa itin svarbus. Rizika čia yra ne tik elektros smūgis; jie apima gaisro pavojų dėl trumpųjų jungimų, netinkamą mašinos veikimą dėl programinės įrangos trikdžių ir net kibernetinio saugumo grėsmes gamybos tinklui.
Mūsų gamykla sprendžia šias problemas kurdama valdymo pultus, atitinkančius griežtus IP (apsaugos nuo patekimo) reitingus, paprastai IP54 arba aukštesnius pagrindiniam skydeliui ir IP67 nuotolinėms įvesties/išvesties dėžėms dulkėtoje aplinkoje. Naudojame tik komponentus, kurie atitinka IEC standartus, užtikrindami, kad valkšnumo atstumai ir tarpai yra pakankami aukštai įtampai, esančiai variklių valdymo centruose (MCC), varančiuose siurblius ir pjaustytuvus.
Šių apsaugos priemonių kritiškumas tampa akivaizdus, kai atsižvelgiama į didelės talpos linijos mastą. Jei kintamo dažnio pavara (VFD), valdanti 200 kW pjovimo variklį, sugenda nekontroliuojamai, tai gali sukelti mechaninį sunaikinimą. Todėl mūsų saugos architektūroje yra „Safe Torque Off“ (STO) funkcija, integruota į pačias pavaras.
Tai SIL įvertinimo elektroninis signalas, kuris pašalina variklio sukimosi galią nepriklausomai nuo pagrindinio valdiklio. Tai laidinė saugos funkcija, kuri neleidžia netikėtai įsijungti atliekant techninę priežiūrą. Be to, visa elektros paskirstymo sistema yra apsaugota lanko blykstės aptikimo ir mažinimo sistemomis pagrindiniame skirstomajame įrenginyje. Naudojame skaitmenines apsaugos reles, kurios ne tik suveikia esant viršsrovei, bet ir analizuoja bangos formą, kad atskirtų nekenksmingą įsijungimo srovę ir pavojingą lanko gedimą, kuris suveikia per milisekundes, kad sulaikytų sprogimo energiją.
Norėdami valdyti šį sudėtingumą, savo valdymo sistemos architektūrą standartizavome saugiu PLC (Programmable Logic Controller) pagrindu. Štai sąrašas, kaip mes įdiegiame šias elektrines apsaugos priemones savo AAC lakštų gamybos linijos įrangoje:
Šis atsidavimas elektros saugai reiškia, kad kai naudojate mūsų įrangą, pasikliaujate ne tik saugikliais. Turite sudėtingą diagnostikos sistemą, kuri praneša apie kiekvieno variklio ir jutiklio būklę. Mes, Zenith, tikime, kad protingas augalas yra saugus augalas. Integruodami šias apsaugos priemones užtikriname, kad jūsų gamybos tikslai būtų pasiekti nepakenkiant jūsų elektros infrastruktūros ar jūsų komandos gerovei. Rezultatas yra gamybos linija, kuri užtikrina didelę galią ir didžiausią įmanomą veikimo laiką, varoma valdymo sistema, kuri yra tokia pat saugi ir protinga.
Apibendrinant, į klausimą, kokie saugos standartai įgyvendinami didelės talpos AAC lakštų gamybos įrangoje, atsakoma išsamiai pažvelgus į mechaninių, slėgio ir elektros sistemų projektavimą. Pramonė perėjo už pagrindinio atitikties ir pradėjo taikyti holistinį požiūrį, kai sauga yra įtraukta į mašinos DNR. Nuo pjovimo linijos blokuojamų apsaugų iki SIL įvertintos autoklavo valdiklių logikos ir lankui atsparių skirstomųjų įrenginių – kiekvienas komponentas atlieka svarbų vaidmenį saugant jūsų vertingiausią turtą: jūsų žmones ir jūsų gamybos laiką. Šie standartai, įskaitant ISO 13849, PED ir ASME, yra ne tik etaloniniai standartai, bet ir pagrindas, ant kurio pastatyta patikima, didelės galios gamyba.
Jei norite atnaujinti savo įrenginį arba investuoti į naują liniją, kurioje pirmenybė teikiama saugai nepakenkiant pajėgumams, daugiau neieškokite. Mūsų gamykla,Zenitas, turi patirties pristatyti AAC lakštų gamybos linijos įrangą, atitinkančią griežčiausius tarptautinius saugos standartus. Kviečiame susisiekti su mūsų komanda šiandien, kad aptartume konkrečius reikalavimus ir sužinotume, kaip mūsų sukurti sprendimai gali suteikti jums ramybę ir konkurencinį pranašumą. Kurkime saugesnę, produktyvesnę ateitį kartu.
Pagrindiniai standartai skiriasi priklausomai nuo regiono, tačiau plačiausiai pripažinti yra ASME katilų ir slėginių indų kodeksas (VIII skyrius) Šiaurės Amerikoje ir Slėginės įrangos direktyva (PED) 2014/68/ES Europoje. Didelės talpos AAC lakštų gamybos linijos įrangos laikymasis yra nediskutuotinas. Šie standartai diktuoja medžiagas, projektavimo formules, gamybos procesus ir bandymo procedūras. Pavyzdžiui, ASME reikalauja dokumentais pagrįstos „Vartotojo dizaino specifikacijos“ ir „Gamintojo duomenų ataskaitos“, patvirtintos sertifikuoto inspektoriaus. PED reikalingas atitikties vertinimo modulis, pagrįstas pavojaus kategorija, dažnai įtraukiant aukšto slėgio indų „notifikuotąją įstaigą“. Mūsų gamykla Zenith gamina visus autoklavus, kad atitiktų arba viršytų šiuos etalonus, užtikrinant visuotinį veikimą ir saugumą.
Bandymų dažnumas paprastai nustatomas atliekant rizikos vertinimą pagal ISO 14121 ar panašius standartus. Tačiau didelės talpos įrangai rekomenduojame taikyti dviejų sluoksnių metodą. Pirma, prieš pradedant gamybą, operatorius, naudodamas specialų raktą arba bandomąjį strypą, kasdien turi atlikti visų blokavimo jungiklių ir šviesos užuolaidų funkcinę patikrą. Tai užtikrina, kad saugos funkcija nebuvo pažeista per naktį. Antra, kvalifikuotas elektrikas arba saugos pareigūnas kas ketvirtį turėtų atlikti išsamesnį patvirtinimą, įskaitant laiko testus, kad būtų užtikrintas stabdymo veikimas (pagal ISO 13849). Tam reikia išmatuoti faktinį stabdymo kelią ir laiką, siekiant patikrinti, ar jie nepablogėjo dėl mechaninio susidėvėjimo – kritinio veiksnio, kurį mes projektuojame savo AAC lakštų gamybos linijos įrangoje.
Taip, daugeliu atvejų šiuolaikines saugos priemones galima modifikuoti, nors sudėtingumas skiriasi. Dėl mechaninių pavojų dažnai įmanoma pridėti blokuojamų apsaugų ir šviesos užuolaidų. Slėgio sistemose galima modifikuoti pažangią valdymo logiką arba perteklinius apsauginius vožtuvus, tačiau tam reikia iš naujo nuodugniai patvirtinti indo konstrukciją. Didžiausias iššūkis dažnai yra valdymo sistemos architektūra. Senesnėse mašinose gali trūkti galimybės integruotis su šiuolaikiniais saugos PLC. Tokiais atvejais būtinas dalinis arba visiškas valdymo sistemos atnaujinimas. Savo gamykloje siūlome AAC lakštų gamybos linijos įrangos modernizavimo paketus, kurie atnaujina elektros saugos grandines, kad atitiktų esamus PL ir SIL lygius, o tai žymiai sumažina riziką net ir senose sistemose.
Programinė įranga atlieka vis svarbesnį vaidmenį, peržengdama paprastą logiką ir pereidama prie sudėtingų saugos funkcijų. Šiuolaikinėje AAC lapų gamybos linijos įrangoje programinė įranga yra atsakinga už „saugaus greičio stebėjimą“, užtikrindama, kad ašys neviršytų nustatytų saugių ribų. Jis valdo saugos jutiklių „nutildymą“ ir „išjungimą“ automatinio medžiagų pakrovimo metu, kad būtų išvengta nereikalingų sustojimų. Svarbiausia, kad saugos programinė įranga, veikianti specialiuose saugos PLC, yra sukurta pagal tokius standartus kaip IEC 61508 arba ISO 13849, kurie reikalauja griežto testavimo ir patvirtinimo (V modelis). Ši programinė įranga yra atskira nuo standartinio valdymo kodo; ji nuolat atlieka savidiagnostiką ir įjungia saugią būseną, jei aptinkamas koks nors neatitikimas, pvz., atminties klaida arba laiko gedimas, užtikrinant, kad net programinės įrangos gedimas negalėtų sukelti pavojingos situacijos.
Šiluminio įtempio valdymas yra gyvybiškai svarbus, nes greiti temperatūros pokyčiai gali sukurti didelius įtempių gradientus storose plieninėse autoklavo sienelėse. Jei garai per greitai patenka į šaltą indą, vidinė sienelė plečiasi greičiau nei išorinė, todėl susidaro gniuždymo įtempiai, kurie laikui bėgant gali sukelti medžiagos nuovargį ar net vietinį atsidavimą. Ir atvirkščiai, greitas aušinimas gali sukurti tempimo įtempius, kurie atveria mikro įtrūkimus. Šie nuovargio ciklai yra paslėpta ilgalaikė saugos rizika. Mūsų didelės talpos AAC lakštų gamybos linijos įranga apima programinės įrangos pagrindu veikiančius valdiklius, kurie reguliuoja temperatūros didėjimo greitį (paprastai neviršijantį 0,5 °C per minutę pradinio kaitinimo metu) ir mažėjimo greitį. Šis „valdomas rampavimas“ apsaugo metalurginį laivo vientisumą, užkerta kelią ankstyvam gedimui ir užtikrina įrangos saugumą per visą 20–30 metų eksploatavimo laiką.