ZENITH Maschinenfabrik GmbH

Kaip PLC sistemos supaprastina AAC lapų gamybos procesus?

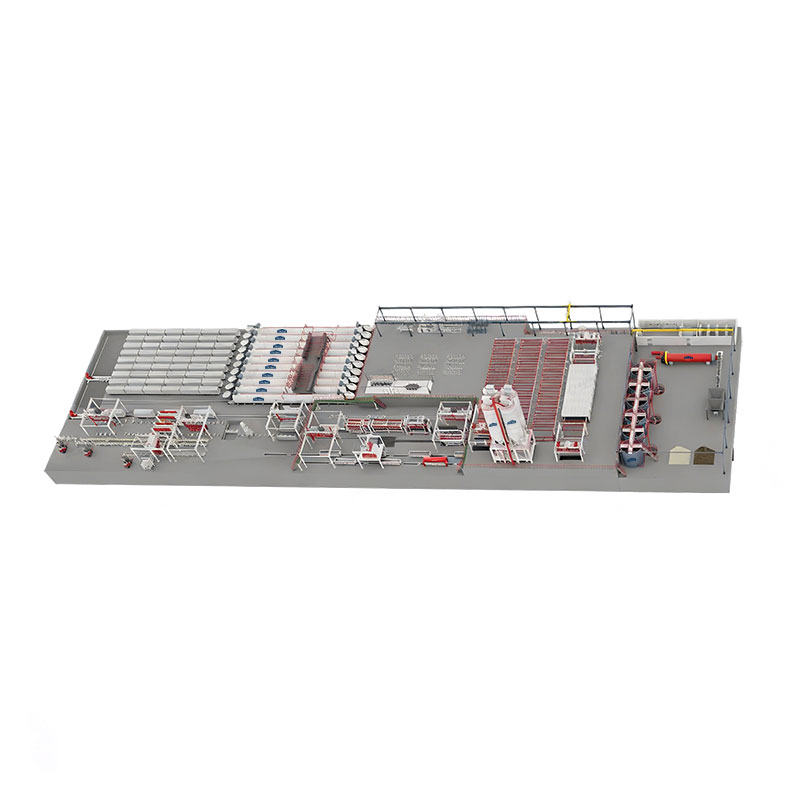
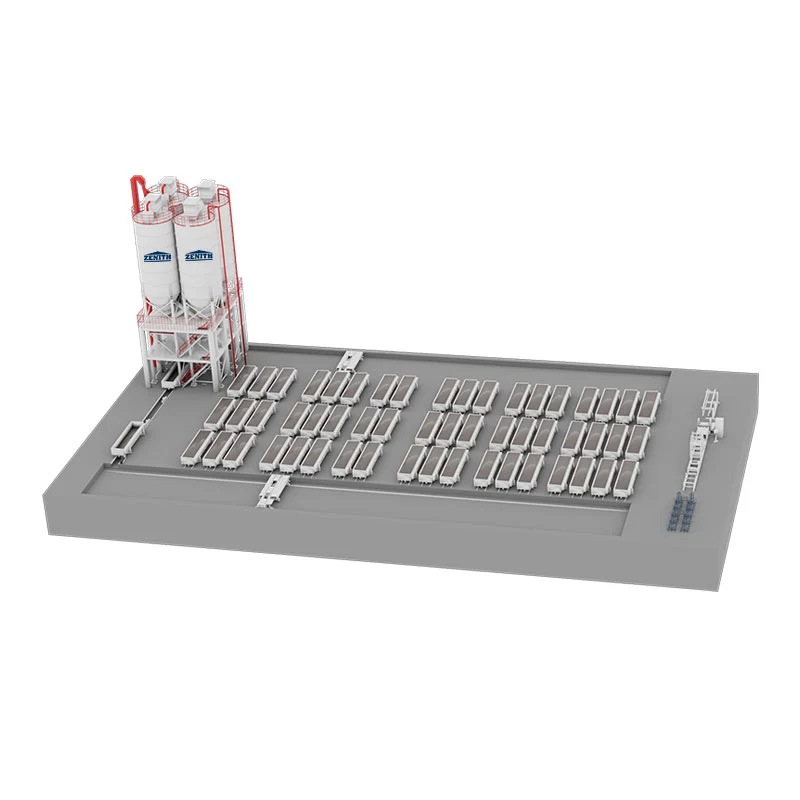
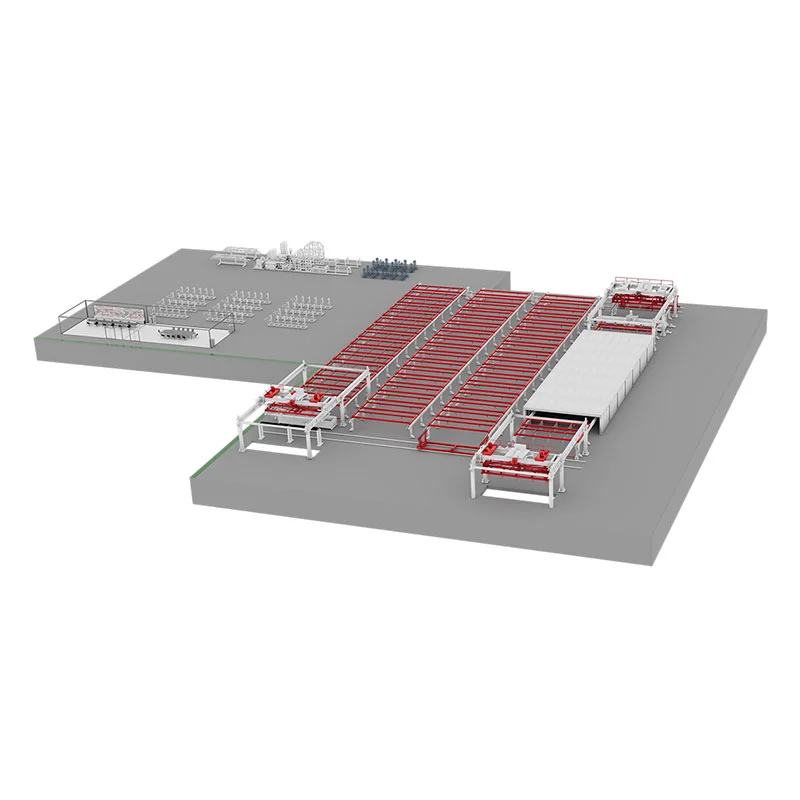
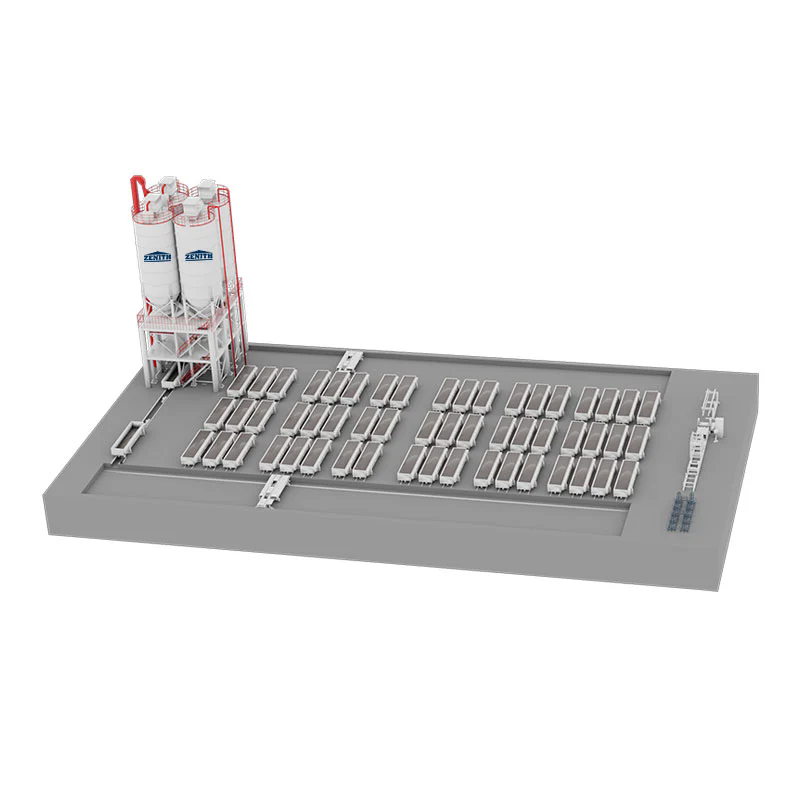
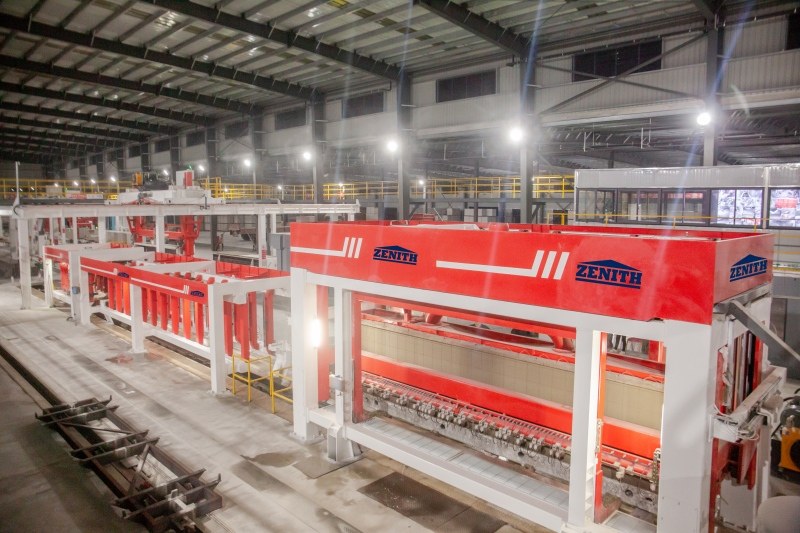
Konkurencingame autoklavinio akytojo betono (AAC) gamybos pasaulyje sėkmę lemia tikslumas, greitis ir nuoseklumas. PLC sistemos tapo kertiniu šiuolaikinės automatikos akmeniu, keičiančiu AAC lakštų gamybą. Integruojant programuojamus loginius valdiklius įAAC lapasGamybos linijos įranga, gamintojai pašalina rankines klaidas, sumažina prastovos laiką ir pasiekia procesų optimizavimą realiuoju laiku. Priėmus PLC valdomus „Zenith“ sprendimus, mūsų gamyklos pralaidumas padidėjo 40 %, o atliekų kiekis gerokai sumažėjo. Šios sistemos neprilygstamai patikimai koordinuoja partijų išdavimą, maišymą, pjaustymą ir kietėjimą, užtikrindamos, kad kiekvienas lapas atitiktų tikslias specifikacijas.


Be PLC, AAC lakštų gamyba kenčia dėl nenuoseklaus tankio, netolygaus pjovimo ir energijos neefektyvumo. „Zenith“ pažangi PLC integracija sinchronizuoja kiekvieną etapą nuo srutų paruošimo iki autoklavo valdymo. Rezultatas? Didesnis derlius, mažesnės veiklos sąnaudos ir sklandus mastelio keitimas. Nesvarbu, ar gaminate plonus lakštus, ar storas plokštes, gerai suprojektuota PLC sistema suteikia duomenų bazę nuspėjamai priežiūrai ir kokybės užtikrinimui. Šiame straipsnyje paaiškinama, kaip PLC supaprastina AAC lakštų gamybą, pateikiami techniniai mūsų įrangos parametrai ir atsakoma į dažniausiai užduodamus klausimus apie automatizavimą. Skaitykite toliau ir sužinokite, kodėl mūsų gamykla pirmauja išmaniųjų AAC sprendimų pramonėje.


Autoclave for AAC


Kodėl PLC sistemos padidina žaliavų partijų tikslumą gaminant AAC lakštus?

Žaliavų rūšiavimas yra AAC kokybės pagrindas. Netgi nedideli kalkių, cemento, smėlio ar gipso proporcijų nukrypimai sukelia struktūrinį silpnumą arba paviršiaus defektus. Tradicinis rankinis partijų skirstymas priklauso nuo operatoriaus budrumo, kuris yra linkęs į nuovargį ir klaidas. Mūsų gamykla įdiegė Zenith PLC valdomą partijų sistemą, kad būtų galima automatizuoti svėrimą ir dozavimą. PLC nuskaito receptus iš centralizuotos duomenų bazės ir kiekvieną komponentą sureguliuoja realiu laiku pagal drėgmės kiekį ir temperatūrą. Tai pašalina spėliones ir užtikrina, kad kiekviena partija atitiktų griežtus leistinus nuokrypius.


Pagrindiniai PLC valdomo paketavimo pranašumai yra šie:

  • Mikrosekundžių atsako laikasvožtuvams ir tiektuvams reguliuoti, sumažinant perpildymą arba per mažą užpildymą.
  • Uždarojo ciklo grįžtamasis ryšysiš apkrovos elementų ir srauto matuoklių, automatiškai koreguojantis poslinkį.
  • Receptų valdymaskeliems AAC lakštų tipams (pvz., lengvoms plokštėms, armuotiems lakštams).
  • Duomenų registravimasdėl atsekamumo ir ISO atitikties.


Mūsų AAC lapų gamybos linijos įrangoje naudojami didelės raiškos jutikliai, kurie tiesiogiai bendrauja su PLC per pramoninį eternetą. Sistema gali saugoti iki 500 receptų, o receptų perjungimas trunka mažiau nei dvi minutes. Be to, PLC pažymi bet kokį nuokrypį, viršijantį 0,5 %, ir pristabdo gamybą, kol operatorius peržiūrės aliarmą. Ši aktyvi kokybės kontrolė kasmet sumažina žaliavų atliekas 18 %, kaip patvirtina mūsų gamyklos auditai. Gamintojams, siekiantiems padidinti mastelį, PLC partijų skirstymas užtikrina, kad kiekvienas AAC lapas išlaikytų vienodą tankį ir gniuždymo stiprumą. Be automatizavimo, partijų neatitikimai pereina į vėlesnius etapus, todėl atsiranda įtrūkimų arba netolygus autoklavavimas. Todėl investuoti į PLC patobulintą partijų rūšiavimą nėra privaloma, bet būtina norint gaminti aukščiausios kokybės AAC lakštus.


Be to, PLC integruojamas su įmonės išteklių planavimo (ERP) sistemomis, todėl mūsų klientai gali nuotoliniu būdu stebėti medžiagų suvartojimą. Realaus laiko prietaisų skydeliai rodo partijos būseną, tendencijų diagramas ir nuspėjamuosius įspėjimus apie siloso papildymą. Toks įžvalgos lygis suteikia gamyklos vadovams galimybę optimizuoti atsargas ir sumažinti prastovų laiką. Apibendrinant galima teigti, kad PLC sistemos paverčia partijų keitimą iš galimos kliūties į supaprastintą, klaidoms atsparų procesą. Zenith patirtis kalibruojant apkrovos elementus ir derinant PID kilpas užtikrina, kad mūsų klientai kiekvieną dieną pasiektų 99,8% partijų tikslumą.


Kaip PLC optimizuoja AAC lakštų maišymo ir liejimo etapus?

Po partijų maišymo ir liejimo etapai nustato srutos homogeniškumą ir porų struktūrą. Dėl nenuoseklaus maišymo susidaro didelės tuštumos, nuosėdos arba prastas žalias stiprumas. PLC sistemos nustato maišytuvo greitį, trukmę ir seką, taip pat kontroliuoja pylimo temperatūrą bei vandens ir kietos medžiagos santykį. Mūsų gamykla naudoja Zenith PLC planetiniams maišytuvams su kintamo dažnio pavaromis (VFD) valdyti. PLC pagreitina maišymą miltelių įterpimo metu, tada sumažina greitį, kad išvengtų oro įstrigimo. Temperatūros jutikliai tiekia duomenis į PLC, kuris reguliuoja garų įpurškimą, kad išlaikytų 40–45 °C temperatūrą, kad būtų užtikrinta optimali aliuminio miltelių reakcija.


Pagrindiniai optimizavimai, kuriuos įgalina PLC, apima:

  • Automatinis vandens papildymasparemtas realaus laiko klampos matavimais, neleidžiantis susidaryti per daug skystam ar kietai suspensijai.
  • Nuoseklus papildymasaliuminio pastos ir plečiamųjų medžiagų tiksliai nustatytais intervalais.
  • Liejimo strypo padėtisvaldomas servo, užtikrina tolygų paskirstymą į formas.
  • Kilimo stebėjimasnaudojant ultragarsinius jutiklius, kurie reguliuoja aplinkos sąlygas, jei plėtimasis nukrypsta.


Mūsų AAC lapų gamybos linijos įrangoje yra jutiklinio ekrano HMI, kuris rodo maišymo kreives ir liejamus rąstus. Operatoriai gali pasirinkti iš anksto nustatytas programas įvairiems lakštų tankiams (300-800 kg/m³). PLC taip pat įdiegia saugos blokavimus: maišytuvas negali išsikrauti, jei forma nėra tinkamai išdėstyta, taip užkertant kelią išsiliejimui. Vienas iš vertingiausių aspektų yra prisitaikantis algoritmas, kompensuojantis ingredientų temperatūros svyravimus. Pavyzdžiui, jei cementas atkeliauja karštesnis nei įprastai, PLC sumažina maišymo laiką, kad būtų išvengta priešlaikinio kietėjimo. Šis dinaminis valdymas užtikrina, kad srutos kiltų tolygiai ir susidarytų AAC lakštai su smulkiomis, tolygiai paskirstytomis poromis. Mūsų klientai praneša, kad perėjus prie PLC valdomo maišymo, atmestų lakštų sumažėjo 25%. Be to, sistema registruoja kiekvieną liejimo ciklą, leidžiantį analizuoti bet kokių nukrypimų priežastis. Mažindamas žmogaus įsikišimą, PLC pašalina pokyčius, atsirandančius dėl pamainų keitimo arba operatoriaus įgūdžių lygio. Didelės apimties gamybos linijose šis nuoseklumas tiesiogiai reiškia mažesnes gamybos sąnaudas ir didesnį klientų pasitenkinimą. „Zenith“ paleidimo komanda užtikrina, kad kiekviena PLC programa būtų pritaikyta jūsų konkrečioms žaliavoms ir klimato sąlygoms, kad nuo pat pirmos dienos būtų padidintas efektyvumas.


Kokį vaidmenį PLC valdymas atlieka pjaustant ir kietinant konsistenciją?

Norint supjaustyti žalius AAC pyragus į tikslius lakštus ir po to juos autoklavuoti, reikia sinchronizuoti kelias ašis. Bet koks nesutapimas pjovimo metu sukelia briaunų įskilimą arba matmenų paklaidas, o netinkamas kietėjimas lemia nepilno tobermorito susidarymą. PLC sistemos koordinuoja pjovimo vielos įtempimą, pjovimo rėmo greitį ir autoklavo temperatūros / slėgio rampas. Mūsų gamykloje naudojamas Zenith PLC, skirtas valdyti vielos pjovimo mašinas su absoliučiais kodavimo įrenginiais. PLC užtikrina, kad pjovimo rėmas judėtų 0,5-2 m/min greičiu, priklausomai nuo pyrago tankio, apsaugodamas nuo vielos lūžimo ar paviršiaus pasipriešinimo. Tuo pačiu metu PLC reguliuoja vielos įtempimą uždarojo ciklo pneumatiniais reguliatoriais, kad būtų pasiektas ±1 mm pjovimo nuokrypis nuo lakšto ilgio ir pločio.


Autoklavavimo metu PLC vykdo iš anksto nustatytą kietėjimo ciklą su keliomis fazėmis: išankstinis vakuumas, šildymas, pastovus slėgis ir aušinimas. Jis realiu laiku stebi slėgio siųstuvus ir termoporas, moduliuodamas garų vožtuvus, kad atitiktų idealų rampos greitį. Jei slėgis viršija nustatytą vertę, PLC palaipsniui atidaro išmetimo vožtuvus, kad būtų išvengta šiluminio smūgio. Šis tikslus valdymas maksimaliai padidina kristalinių CSH fazių susidarymą, padidindamas lakšto stiprumą iki 4-6 MPa pagal ASTM standartus. Mūsų AAC lakštų gamybos linijos įrangoje taip pat yra saugos priemonių: jei kurios nors autoklavo durys yra uždarytos, PLC užrakina ciklą ir automatiškai išleidžia slėgį. Kiekvienos autoklavo partijos duomenys saugomi sertifikavimo ir garantijos tikslais.


Papildomi PLC valdomo pjovimo ir kietėjimo privalumai:

  • Automatinis įrankių poslinkio kompensavimasdėl vielos nusidėvėjimo, pailginant eksploatacinių medžiagų naudojimo laiką 30%.
  • Energijos optimizavimasnaudojant pagal poreikį pagrįstą garų valdymą, sumažinant degalų sąnaudas 12%.
  • Nuspėjami priežiūros įspėjimaivieliniams kreiptuvams ir autoklaviniams sandarikliams, sumažinant neplanuotus sustojimus.
  • Partijos atsekamumaspjovimo parametrų susiejimas su galutinių lakštų savybėmis.


Mūsų gamykla patvirtino dokumentais, kad PLC integravimas sumažina pjovimo atliekų kiekį nuo 5% iki mažiau nei 1%. Be to, nuoseklus kietėjimas pašalina minkštas dėmes ir įtrūkimus, pagerina lakšto tvirtumą prie vinių ir šilumos izoliaciją. Gamintojams, gaminantiems sustiprintus AAC lakštus, PLC taip pat kontroliuoja plieninių tinklinių narvų išdėstymą prieš liejimą, užtikrindamas, kad po pjovimo jie liktų centre. Be tokios automatizavimo rankinis tvarkymas dažnai išstumia armatūrą, o tai lemia konstrukcijos gedimą. Todėl PLC yra nepakeičiami gaminant aukštos kokybės AAC lakštus, atitinkančius šiuolaikinius statybos reikalavimus. „Zenith“ teikia išsamius mokymus apie PLC programavimą ir trikčių šalinimą, todėl jūsų komanda gali išlaikyti aukščiausią našumą.


Kurie techniniai parametrai apibrėžia didelio našumo AAC lakštų gamybos linijos įrangą?

Rinkdamiesi AAC lapų gamybos linijos įrangą, pirkėjai turi įvertinti pagrindinius našumo rodiklius, kurie tiesiogiai veikia produkciją, kokybę ir veiklos sąnaudas. Žemiau yra išsami „Zenith“ PLC integruotų sistemų specifikacijų lentelė, pagrįsta mūsų gamyklos įrenginių visame pasaulyje duomenimis. Šie parametrai parodo, kaip PLC valdymas leidžia tiksliai reguliuoti kiekvieną gamybos etapą.

Parametras Vertės diapazonas PLC valdymo funkcija
Pakavimo tikslumas (vienam komponentui) ±0,2 % iki ±0,5 % Svėrimas uždaru ciklu su automatine taros korekcija
Maišymo greitis (kintamas) 0-1500 aps./min VFD valdomi, pagal receptą pritaikyti greičio profiliai
Liejimo laikas vienai formai 45-90 sekundžių Nuosekli logika su blokavimo patikra
Pjovimo tolerancija (ilgis / plotis / aukštis) ±1 mm iki ±1,5 mm Servo padėties nustatymas ir vielos įtempimo reguliavimas
Autoklavo slėgio diapazonas 0,8-1,2 MPa PID kilpos su rampos/soak programavimu
Autoklavo temperatūros diapazonas 180°C - 200°C Kelių zonų termoporos grįžtamasis ryšys
Ciklo laikas (pardavimas į paruoštą lapą) 8-12 valandų (įskaitant kietėjimą) Gamybos planuoklis integruotas į PLC
Energijos sąnaudos vienam m³ 35-45 kWh Garo ir variklio valdymas pagal poreikį
PLC nuskaitymo ciklo laikas < 10 ms Realaus laiko I/O atnaujinimas ir aliarmų valdymas
Duomenų saugojimas 5 metai vietinėje SD kortelėje Įvykių registravimas ir receptų atsarginė kopija


Mūsų gamykla patobulino šiuos parametrus per du dešimtmečius, užtikrindama, kad „Zenith“ AAC lakštų gamybos linijos įranga tiektų pastovią iki 300 000 m³ per metus vienoje linijoje produkciją. PLC galimybė registruoti tendencijas ir generuoti pamainų ataskaitas padeda mūsų klientams atitikti griežtus kokybės sertifikatus, tokius kaip EN 12602 arba ASTM C1693. Be to, nuotolinė prieiga per saugų VPN leidžia Zenith palaikymo komandai akimirksniu diagnozuoti problemas ir sutrumpinti vidutinį remonto laiką. Lygindami įrangą atkreipkite dėmesį į partijų tikslumą ir kietėjimo kontrolę – tai turi didžiausią įtaką lakštų stiprumui ir matmenų stabilumui. Naudojant PLC automatizavimą, mūsų klientai pasiekia trumpesnį nei 18 mėnesių atsipirkimo laikotarpį dėl mažesnių atliekų ir darbo sąnaudų. Susisiekite su mumis ir sužinokite, kaip šiuos parametrus galima pritaikyti jūsų žaliavoms ir gamybos tikslams.


Santrauka

PLC sistemos yra šiuolaikinės AAC lakštų gamybos nervų centras, transformuojantis kiekvieną etapą nuo partijų į autoklavavimą. Jie pašalina žmogiškąsias klaidas, atlieka koregavimus realiuoju laiku ir užtikrina neprilygstamą nuoseklumą. Mūsų gamykla yra integruotaZenitasPLC sprendimus į AAC lakštų gamybos linijos įrangą visame pasaulyje, todėl pasiekiamas didesnis derlius ir mažesnės veiklos sąnaudos. Pagrindiniai dalykai: PLC valdomas partijų siuntimas užtikrina ±0,2% tikslumą; maišymas ir liejimas prisitaiko prie žaliavų svyravimų; pjovimo leistinos nuokrypos susitraukia iki ±1 mm; ir autoklavo ciklai atitinka idealius slėgio ir temperatūros profilius. Aukščiau pateiktoje techninių parametrų lentelėje parodyta išmatuojama automatizavimo nauda. Naudodami PLC valdomą įrangą, gamintojai sumažina atliekų kiekį iki 25%, energijos suvartojimą 12%, o atmetimą daugiau nei 80%. Pramonėje, kurioje maržos priklauso nuo efektyvumo, PLC yra ne prabanga, o būtinybė. Norėdami išlikti konkurencingi, investuokite į intelektualias sistemas, kurios prisitaiko prie jūsų verslo.


DUK: Kaip PLC sistemos supaprastina AAC lapų gamybos procesus?

Koks yra svarbiausias gamybos etapas, kai PLC užkerta kelią AAC lapų defektams?
Svarbiausias etapas yra žaliavos supylimas, nes net nedideli kalkių ar cemento proporcijų nukrypimai keičia galutinį AAC tankį ir stiprumą. PLC naudoja apkrovos elementus ir srauto matuoklius kiekvienam komponentui reguliuoti realiu laiku, o įprastu tikslumu yra ±0,2%. Mūsų gamykla nustatė, kad dėl rankinio paketų suspaudimo bandymų nepavyko 12 % lakštų, o atliekant PLC paketus šis skaičius sumažėjo iki mažiau nei 0,5 %. Be tikslios partijos, vėlesnis maišymas, pjaustymas ir kietinimas negali kompensuoti pagrindo klaidų. Todėl PLC sistemos tiesiogiai sprendžia pagrindinę daugelio kokybės problemų priežastį.

Ar PLC sistemos gali sumažinti energijos sąnaudas AAC lakštų autoklave?
Taip, reikšmingai. PLC įdiegia rampos / mirkymo valdymą ir poreikiu pagrįstą garo moduliavimą, neleidžiant energijos švaistyti nuo temperatūros ar slėgio viršijimo. „Zenith“ AAC lakštų gamybos linijos įrangoje PLC sumažina autoklavo energijos suvartojimą 12–15%, suderindamas garų srautą su tiksliu pyragų šilumos sugerties greičiu. Be to, PLC gali suplanuoti autoklavo ciklus ne piko metu ir atgauti kondensacinę šilumą. Mūsų klientai teigia sutaupę daugiau nei 30 000 kWh per metus viename autoklave. Be PLC optimizavimo rankinis vožtuvų valdymas dažnai sukelia slėgio šuolius ir nereikalingą oro išleidimą, todėl degalų sąnaudos padidėja iki 20%.

Kaip PLC integravimas pagerina perjungimo tarp skirtingų AAC lapų dydžių efektyvumą?
PLC sistemos saugo kelis pjovimo receptus ir automatiškai perkelia pjovimo laidus arba rėmus per servo pavaras. Užuot rankiniu būdu sureguliavę 20+ pjovimo laidų (tai užtrunka 2–3 valandas ir sukelia klaidų), operatoriai tiesiog pasirenka naujus lapo matmenis HMI. PLC perkelia kiekvieną laidą į užprogramuotą padėtį per 5 minutes, o pakartojamumas yra ±0,2 mm. Mūsų gamykla naudoja Zenith receptų valdymą, kad apdorotų dydžius nuo 600x2000 mm iki 1200x6000 mm. Šis judrumas leidžia gamintojams reaguoti į individualius užsakymus be ilgų prastovų. Priešingai, neautomatinis pakeitimas bandomųjų važiavimų metu dažnai sukelia netinkamą pjovimą ir išeikvotus pyragus.

Kokias nuspėjamąsias priežiūros funkcijas siūlo PLC AAC lapų gamybos linijos įrangai?
PLC nuolat stebi pagrindinių komponentų, tokių kaip maišytuvai, vielos pjaustytuvai ir autoklavo durys, vibraciją, srovės suvartojimą, ciklo laiką ir temperatūrą. Kai parametro tendencijos už įprasto diapazono ribų (pvz., maišytuvo variklio srovė pakyla 10 % virš bazinės linijos), PLC generuoja įspėjimą prieš įvykstant gedimui. Mūsų gamykloje yra integruota Zenith diagnostikos programinė įranga, kuri apskaičiuoja likusį naudingo tarnavimo laiką pjaustant laidus ir autoklavinius sandariklius. Šis nuspėjamasis metodas sumažina neplanuotų sustojimų skaičių 70 % ir pailgina įrangos eksploatavimo laiką 25 %. Neturėdami tokių funkcijų, gamintojai pasikliauja reaktyvia priežiūra, dėl ko brangiai sustabdoma gamyba ir kyla pavojus saugai.

Ar nuotolinis stebėjimas ir trikčių šalinimas įmanomas naudojant PLC valdomas AAC linijas?
absoliučiai. Šiuolaikiniai PLC apima pramoninius Ethernet prievadus ir saugias VPN galimybes, leidžiančias Zenith inžinieriams nuotoliniu būdu pasiekti valdymo sistemą iš bet kurios vietos. Galime peržiūrėti tiesioginius duomenis, koreguoti PID parametrus arba įkelti naują programinę įrangą nekeliaudami į svetainę. Mūsų gamykla palaiko nuotolinę diagnostiką 90% dažniausiai pasitaikančių problemų, sutrumpinant vidutinį remonto laiką nuo 48 iki 4 valandų. PLC taip pat siunčia automatinius el. pašto arba SMS įspėjimus apie aliarmus, tokius kaip žemas slėgis arba partijos nuokrypis. Šis ryšys užtikrina minimalią prastovą ir profesionalų palaikymą po ranka. Nutolusiose vietose esantiems augalams nuotolinė prieiga yra svarbus veiksnys, padedantis išlaikyti aukštą veikimo laiką.


Pasiruošę pakeisti savo AAC lakštų gamybą?

Ženkite kitą žingsnį link visiškai automatizuotos, didelio efektyvumo gamybos. „Zenith“ PLC integruota AAC lakštų gamybos linijos įranga padėjo daugiau nei 200 gamyklų visame pasaulyje sumažinti atliekų kiekį, sumažinti energijos sąnaudas ir gaminti aukščiausios kokybės lakštus.Susisiekite su mūsų inžinierių komanda šiandiennemokama konsultacija ir individualizuota IG analizė. Leiskite mums parodyti, kaip mūsų gamyklos patirtis gali tapti jūsų konkurenciniu pranašumu. 

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti